

 英语
 中文简体
 西班牙语
 越南语
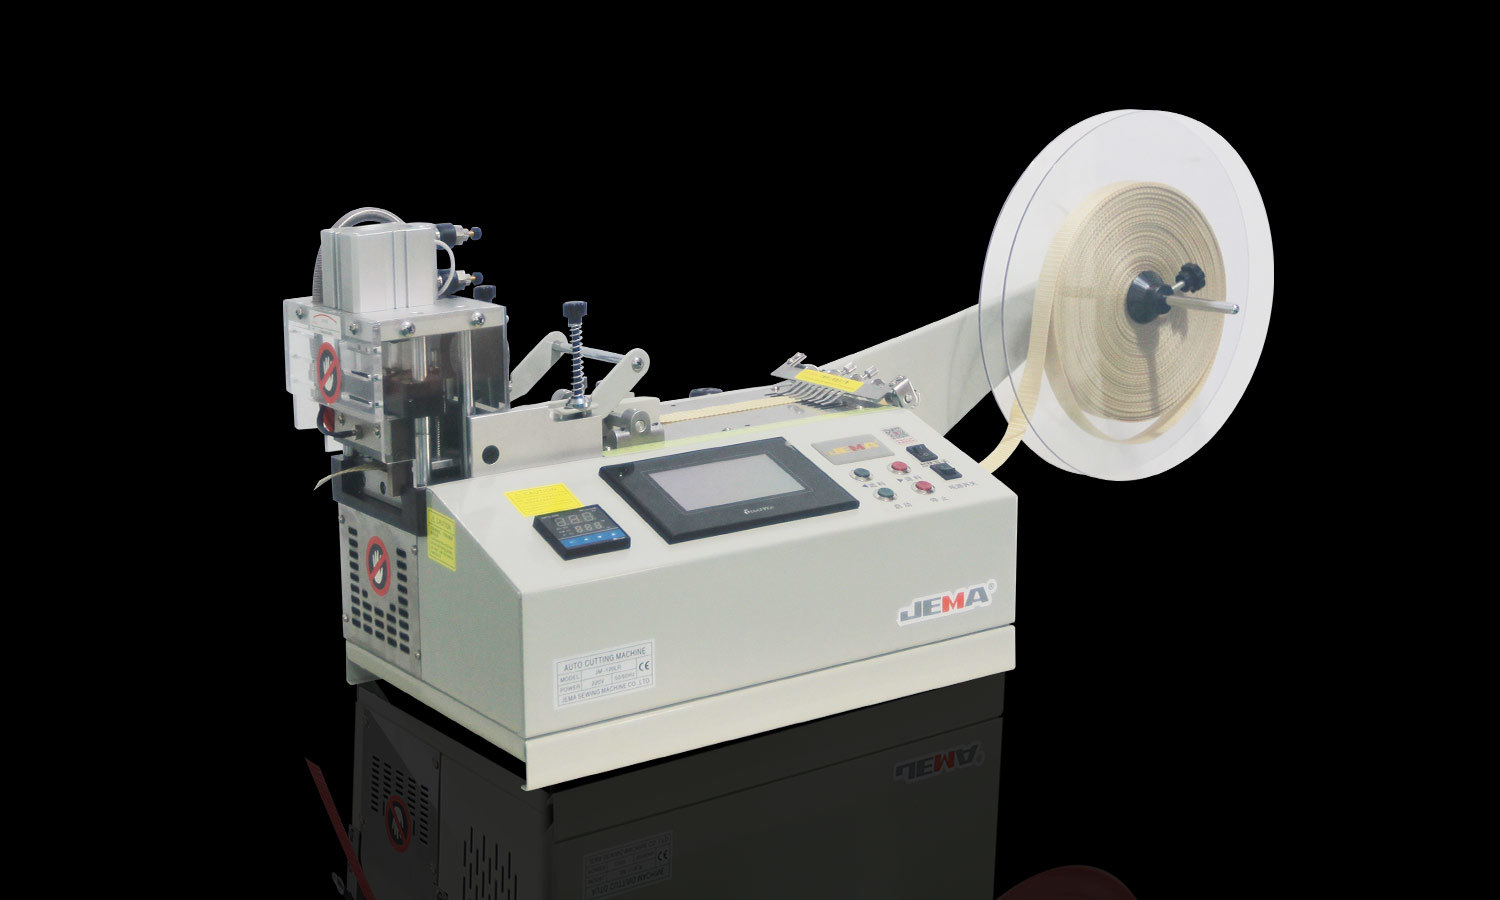
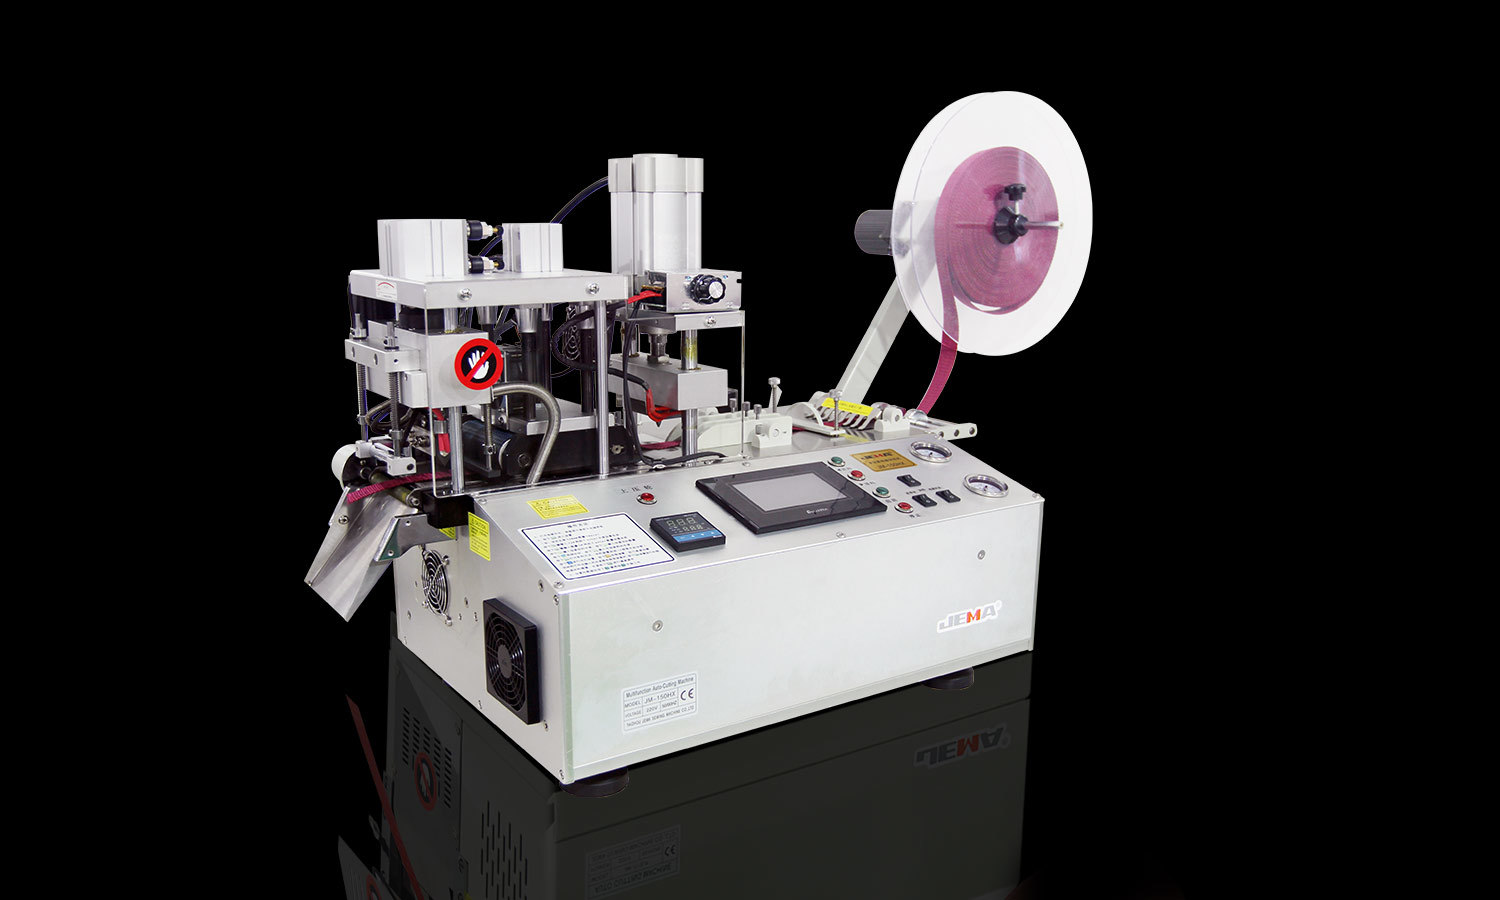
Tejp dyker upp överallt - elmontering, förpackning, biltillverkning, textilproduktion, you name it. Det ser ut som det enklaste tänkbara materialet, men olika tejptyper beter sig faktiskt på väldigt olika sätt när ett blad kommer i kontakt med dem. Vissa är tunna och smidiga; andra blir tjocka, stretchiga, klibbiga eller förstärkta med fibrer som kämpar mot separation. Dessa skillnader formar hur tejpen rör sig genom en maskin och hur rent den faktiskt skär.
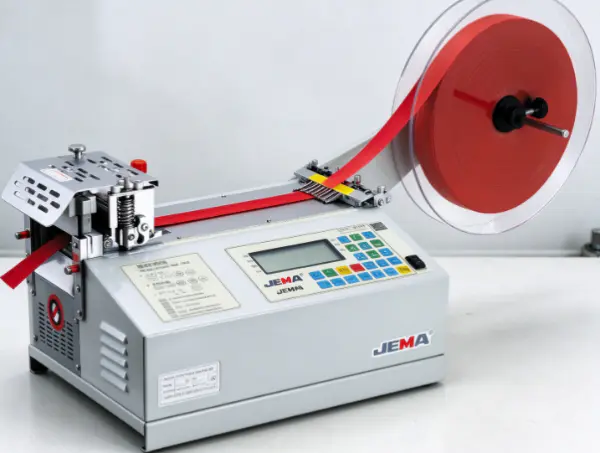
An elektrisk tejpskärningsmaskin finns för att skapa verklig konsekvens i denna process. Den matar tejp, placerar den, klipper den efter vad operatören än har ställt in. Men maskinen måste fortfarande faktiskt passa materialet som löper genom den — en klippmetod som hanterar papperstejp vackert kan falla isär med elastisk tygtejp eller stark tejp i blandningen.
Att få grepp om hur dessa maskiner hanterar olika material hjälper tillverkarna att välja lämplig utrustning, minska skärproblemen och hålla ett stabilt arbetsflöde igång. Själva materialet, limmet, stödstrukturen, den avsedda användningen – allt formar skärprocessen på ett sätt som är värt att förstå i förväg.
Vad gör olika tejpmaterial svåra att klippa?
Tejpens skärbeteende handlar om mer än bara tjocklek. Stödmaterial, flexibilitet, vidhäftande egenskaper, ytstruktur – allt detta formar slutresultatet på sätt som inte alltid är uppenbara med en blick.
Papperstejp är i allmänhet lätt att arbeta med eftersom dess baksida förblir ganska stabil. Den styrs vanligtvis i position utan mycket sträckning involverad. Som sagt, tunt papper kan skrynklas eller gå sönder om det dras ojämnt eller träffas med för mycket spänning på vägen.
Plastfilmband beter sig helt annorlunda. Deras baksidor böjs lätt och sträcker sig under tryck. Om materialet skiftar mitt i matningen blir snittet ojämnt snabbt. Släta ytor gör också inriktningen svårare att hålla, speciellt när rullen inte sitter rätt i första taget.
Tygtejp ger sin egen huvudvärk. Den vävda eller ovävda strukturen kan lämna lösa fibrer efter sig längs snittkanten. Vissa tygtejper sträcker sig också när de dras, vilket stör den slutliga längden. En korrekt skärningsinställning måste kontrollera både tejpens rörelse och tillståndet på dess kant samtidigt.
Självhäftande högar på ytterligare ett lager av komplexitet. Tejp kan fastna på bladet, styrytor, närliggande material - och limuppbyggnad försämrar gradvis skärkvaliteten samtidigt som matningen blir mindre tillförlitlig över tiden. Det är särskilt viktigt med mjuka eller klibbiga limskikt.
Förstärkt tejp kan verkligen vara svårare att separera eftersom det bär fibrer eller annat förstärkningsmaterial som är inbakat. Dessa tillsatser ökar rivhållfastheten, visst, men de kräver också mycket mer av den skärande kanten som gör jobbet.
En elektrisk tejpskärningsmaskin måste stå för allt detta. Materialkompatibilitet handlar inte bara om motorkraft – matningsstabilitet, bladdesign, skärfunktion, rutinmässig rengöring spelar in i det slutliga resultatet tillsammans.
Hur klipper en elektrisk tejpskärmaskin papper och maskeringstejp?
Papperstejp och maskeringstejp dyker upp ständigt i förpackningar, målning, märkning, allmänna monteringsarbeten. Deras relativt stabila underlag passar de flesta elektriska skärmaskiner bra, även om pappersstrukturen och limskiktet fortfarande kräver noggrann hantering.
Under drift styrs tejpen från rullen mot skärområdet. Maskinen håller eller för fram materialet, sedan separerar bladet den erforderliga längden. Beroende på utrustningen väljer operatören antingen en förinställd längd eller styr skärningen manuellt.
Papperstejp behöver verkligen stabil matning mer än aggressiv dragkraft. För mycket spänning skadar underlaget, särskilt med smal tejp eller svagare pappersmassa. Om matningsbanan har skarpa böjar eller grova kontaktytor någonstans, kan tejpen skrynklas eller rivas innan den ens når bladet.
Maskeringstejp lägger till en rynka till - dess lim måste vara hanterbart hela vägen igenom. Om lim överförs till bladet eller styrningarna börjar tejpen att dra i stället för att röra sig smidigt. Skärningar svänger inkonsekvent snabbt, och operatören slutar med att stoppa maskinen för rengöring oftare än någon vill.
Bladets skick spelar stor roll även här. En sliten kant krossar eller river sönder papper istället för att separera det rent och lämnar grova kanter och lösa fibrer efter sig. Att hålla skärområdet rent och anpassa bladet till tejpen hjälper till att hålla resultatet konsekvent körning efter körning.
Tillverkare som kör flera typer av papperstejp bör också tänka igenom rullbredd, stödstyrka och vidhäftningsbeteende tillsammans. En maskin som hanterar en papperstejp bra kan behöva rejäl justering när materialet blir tunnare, ömtåligare eller klibbigare.
Hur hanterar maskinen plastfilm och vinyltejp?
Plastfilm och vinylband dyker ständigt upp i elarbeten, produktmontering, ytskydd, allmän tillverkning. Deras flexibla, släta underlag skiljer dem ganska mycket från pappersbaserade material.
Att kontrollera rörelsen är den största utmaningen här. Tunn plastfilm sträcker sig eller rynkar när den dras för hårt. Om tejpen förskjuts i sidled mitt i matningen, missar bladet det avsedda skärläget helt. En stabil rullhållare och väl inriktad matningsbana räcker långt för att lösa detta.
Klippningen måste också matcha filmens faktiska beteende. Vissa material separeras rent under ett lämpligt blad; andra deformeras innan skärningen ens är klar. Ett matt blad eller ett som är dåligt anpassat till baksidan låter filmen sträcka sig, vikas eller utveckla en kant som bara är oregelbunden.
Vinyltejp kombinerar ofta en flexibel baksida med ett självhäftande lager. Den flexibiliteten hjälper den att linda ytor snyggt under användning, men det kan också få den skurna biten att krypa ihop sig eller oväntat fastna på närliggande delar. Maskinen måste släppa det färdiga stycket rent, utan att rycka det ur sitt läge eller låta det fastna på bladets område.
Limrester blir särskilt besvärande vid upprepad skärning med tiden. När den byggs upp stör den bladets rörelser och gör att tejp drar eller samlas runt skärpunkten. Regelbunden inspektion och rengöring förhindrar att smärre ansamlingar från snöboll till ett verkligt produktionsproblem.
Operatörer bör inte anta att varje plasttejp bearbetas på samma sätt, värt att upprepa. Olika filmer reagerar olika på spänning, tryck, bladkontakt. Att testa själva tejpen under normala driftsförhållanden är egentligen det enda pålitliga sättet att bekräfta att maskinen matar och skär den konsekvent.
Vad bör tillverkare veta om tyg och elastisk tejp?
Tygtejp får sin plats där flexibilitet, ytkontakt eller rivhållfasthet spelar roll. Det kan vara vävda fibrer, nonwoven-material eller en textilbaksida belagd med lim. Elastisk tejp ger sin egen twist eftersom den sträcker sig under spänning och fjädrar tillbaka när dragkraften släpper.
För tygtejp tenderar kantkvaliteten att vara den verkliga käpphäftet. Ett lämpligt blad separerar materialet rent utan att lämna överdrivna lösa fibrer eller dra loss trådarna från underlaget. Resultatet hänger lika mycket på textilstrukturen som bladets egen kondition och skärverkan.
Matning kräver verklig omsorg här. Dra materialet ojämnt och det vrider sig eller driver bort från det avsedda skärläget. En korrekt inriktad matningsbana håller tejpen platt när den närmar sig bladet.
Elastisk tejp kräver ännu mer uppmärksamhet på spänningen specifikt. Sträckt ut under matning, läser den längre än dess avslappnade tillstånd faktiskt är. När den väl har klippts och släppts drar den ihop sig igen – vilket skapar ett rejält gap mellan längden uppmätt mitt i matningen och längden på den färdiga biten som ligger i handen.
En lämplig maskininställning bör minimera onödig sträckning där det är möjligt. Operatörer kan behöva tänka om hur rullen hålls, hur materialet rör sig genom styrningarna, om skärprocessen låter tejpen vara relativt avslappnad hela tiden.
Avsedd användning formar också vad som räknas som en acceptabel kantfinish. Tejp avsedd för tillfällig fastsättning har andra standarder än tejp inbyggd i en färdig textilprodukt. Tillverkare bör slå fast vad "acceptabelt snitt" faktiskt betyder innan de utvärderar utrustning mot det.
Kan en elektrisk tejpskärmaskin hantera skum och dubbelsidig tejp?
Skumtejp och dubbelhäftande tejp dyker upp överallt vid montering, dämpning, tätning, produktmontering. Deras struktur gör skärningen märkbart mer komplicerad än att arbeta med en enkel film eller pappersbaksida.
Skumtejp bär ett mjukt lager som komprimeras under tryck. Om skärningen inte stämmer överens med materialet, plattar skummet till istället för att separera rent — och det kan också springa tillbaka efter kapning, vilket gör att eggen ser annorlunda ut när trycket släpper.
Det vidhäftande skiktet ger sin egen oro. Skum och dubbelsidiga tejper fastnar på blad, guider och vilken yta som helst som samlar de färdiga bitarna. Det saktar ner hela processen och gör borttagningen verkligen svårare.
Dubbelhäftande tejp levereras ofta med ett släppskikt som skyddar limmet före användning. Beroende på produkten kan maskinen behöva skära igenom tejp och liner tillsammans, eller bearbeta saker på ett sätt som bevarar linern intakt. Rätt tillvägagångssätt beror verkligen på tejpens konstruktion och vad den färdiga biten faktiskt behöver.
Bladets lämplighet har betydelse för båda materialtyperna. Ett rent snitt separerar underlaget utan att krossa skummet för mycket eller sprida lim över närliggande ytor. Maskinen måste också stödja tillförlitlig borttagning av varje del när den väl har skurits.
Tillverkare kan kontrollera kompatibiliteten mot några praktiska punkter:
- Matas tejpen utan överdriven sträckning eller kompression?
- Kan bladet separera materialet utan att lämna en ojämn egg?
- Ansamlas lim runt skärområdet med tiden?
- Kan färdiga bitar komma ut utan att vikas, rivas eller klibbar ihop?
- Håller processen konsekvent genom upprepad operation?
Dessa kontroller hjälper till att avgöra om befintlig utrustning faktiskt passar, eller om ett annat bladarrangemang, matningsmetod eller maskindesign verkligen behövs istället.
Hur bearbetar en elektrisk tejpskärmaskin förstärkt och specialtejp?
Vissa tejper är byggda för genuint krävande applikationer, packade med material som ökar styrka, isolering, rivhållfasthet eller ytskydd. Fiberförstärkt tejp och vissa industriella tejp faller ner i denna hink.
Förstärkning förändrar hur materialet svarar på skärning helt och hållet. Fibrer kan motstå separation även när den omgivande baksidan skär tillräckligt lätt av sig själv. Om bladet inte kan hantera den förstärkta strukturen, slutar den färdiga eggen med oklippta trådar eller dragna fibrer som släpar efter den.
Skärkanten måste vara kompatibel med hela tejpstrukturen, inte bara den yttre ytan som stirrar tillbaka på dig. En tejp med en tunn filmbaksida men starka inre fibrer behöver ofta en helt annan skärningsmetod än en enkel plastfilm.
Vissa specialtejper har också strukturerade ytor, tjocka självhäftande lager eller ovanliga kombinationer av underlag. Dessa egenskaper påverkar hur material passerar genom guider och hur det beter sig efter klippning. En yta som greppar vackert under appliceringen kan skapa mycket mer friktion som rör sig genom själva maskinen.
I dessa fall måste tillverkarna verkligen utvärdera hela skärprocessen tillsammans. Tejpen behöver matas utan att vrida sig, hållas i korrekt läge, separeras utan överdriven kraft eller deformation längs vägen. Bladet måste förbli lämpligt för materialet eftersom produktionen fortsätter att rulla.
Värt att tänka igenom hur tejpen används efter klippning också. Elektrisk isoleringstejp, skyddstejp, industriell fästtejp har alla olika krav på kantskick och styckelängd. Skärningsprocessen bör bevara de egenskaper som nästa tillverkningssteg faktiskt behöver.
En provkörning med det faktiska materialet tenderar att berätta mycket mer än att förlita sig på dess allmänna kategorietikett. Två förstärkta tejper kan se nästan identiska ut och fortfarande bete sig helt olika på grund av fiberstruktur, lim eller ryggskillnader under huven.
Vilka maskinfunktioner hjälper till att rymma olika tejpmaterial?
En elektrisk tejpskärmaskin behöver mer än bara ett motordrivet blad för att hantera en verklig mängd material. Flera designfunktioner formar om tejpen rör sig smidigt, förblir i linje och separerar rent under hela körningen.
Matning och uppriktning. Stabil matningshuvuden av vridning, skrynkling, sidledsdrift. Justerbara styrningar eller lämpliga rullhållare rymmer olika tejpbredder och rullformat. Materialet ska nå skärområdet i ett genuint förutsägbart läge varje gång.
Skärblad och action. Bladet måste matcha tejpens baksida och vidhäftande egenskaper specifikt. En skäruppsättning som hanterar papper vackert kan helt missa målet med elastiskt tyg, skum eller förstärkt material. Bladets skick förtjänar att kontrolleras som rutinunderhåll, inte en eftertanke.
Längdkontroll. Konsekvent matning stödjer repeterbara skärlängder på ett tillförlitligt sätt. Men flexibla och elastiska material ändrar längd under spänning - hur längden mäts och kontrolleras måste återspegla det faktiska beteendet, inte ignorera det.
Hantering av färdiga stycken. Avskurna bitar ska lätt komma ut utan att fastna i bladets område eller trassla ihop sig. Särskilt relevant för smala remsor, mjuk skumtejp och självhäftande material som är benägna att krulla på egen hand.
Tillgång till rengöring och underhåll. Limrester, damm, lösa fibrer stör alla funktioner med tiden. En design som ger bekväm åtkomst till skärområdet gör rutinmässig rengöring enklare och hjälper operatörer att fånga upp slitage innan det börjar påverka den färdiga produkten.
| Tejpmaterial | Gemensam skärutmaning | Viktigt maskinövervägande |
|---|---|---|
| Papperstejp | Rivning, skrynkliga eller ojämna kanter | Stabil utfodring och ett lämpligt blad |
| Plastfilmtejp | Stretching, skiftning eller vikning | Uppriktning och kontrollerad spänning |
| Vinyltejp | Flexibilitet och limuppbyggnad | Rengör skärytor och kontroll av rester |
| Tyg tejp | Lösa fibrer och kantflossning | Bladets lämplighet och materialpositionering |
| Elastisk tejp | Stretching och sammandragning | Låg, konsekvent matningsspänning |
| Skumtejp | Kompression och klibbiga kanter | Skärning och borttagning av färdiga delar |
| Dubbelhäftande tejp | Limöverföring och linerhantering | Materialspecifik skärinställning |
| Förstärkt tejp | Oklippta fibrer eller ojämna kanter | Ett blad som passar hela stödstrukturen |
Dessa funktioner behöver verkligen utvärderas tillsammans, inte isolerat. Ett lämpligt blad ger inte konsekventa resultat om tejpen är dåligt inriktad när den går in och stabil matning inte kan kompensera för en skäregg som helt enkelt inte matchar materialet.
Hur kan operatörer bibehålla skärkvalitet i olika material?
Även en verkligt lämplig maskin kan ge inkonsekventa resultat om dess inställning inte stämmer överens med det band som faktiskt kör genom den. Förändringar i underlagsmaterial, lim, rullskick, produktionskrav kräver alla ett nytt utseende innan driften startar.
Operatörer kan börja med att kontrollera tejprullen och matningsbanan direkt. Rullen ska sitta säkert och tejpen ska röra sig utan att onödigt motstånd kämpar mot den hela vägen. Rynkor, skadade kanter, ojämn lindning kan leda till skärande innan materialet ens når bladet.
Skärområdet förtjänar inspektion med avseende på limuppbyggnad, lösa fibrer, tecken på knivslitage. Rester drar bandet; en sliten kant ökar rivningen eller lämnar snitten ofullständiga. Rengöring och bladbyte bör följa utrustningstillverkarens instruktioner noggrant, inte gissningar.
En kort provkörning hjälper till att bekräfta om installationen verkligen passar det avsedda materialet. Operatörer bör kontrollera de skurna kanterna, jämföra färdiga bitar mot den önskade längden, se om tejpen sträcker sig, krullar eller fastnar under borttagningen. Eventuella justeringar bör spåras tillbaka till materialets verkliga beteende, inte antaganden.
Om du växlar mellan bandtyper är det värt att granska maskininställningarna på nytt snarare än att bara föra över det som ringdes in tidigare. Att gå från papperstejp till elastiskt tyg, säg, innebär ofta att man helt och hållet tänker om matningsspänningen. Att gå från material med låg vidhäftning till klibbig dubbelsidig tejp tenderar att göra rengöring till en större prioritet än tidigare.
Operatörer bör också föra anteckningar om återkommande problem och vilka steg som än har åtgärdat dem. Det skapar en praktisk referens för framtida materiella förändringar och hjälper olika teammedlemmar att hålla sig på samma konsekventa process.
Maskinkompatibilitet beror i slutändan på förhållandet mellan tejpen, skärmetoden och hur utrustningen faktiskt matar och hanterar materialet. Genom att förstå dessa faktorer väl låter tillverkarna göra välgrundade val av utrustning och bygga skärmetoder som verkligen passar alla band som körs genom deras produktion från dag till dag.


 +86-576-88177528
 +86-576-88172167

 367# Guangxing Road, Xiachen Street, Jiaojiang District, Taizhou City, Kina.

