

 英语
 中文简体
 西班牙语
 越南语
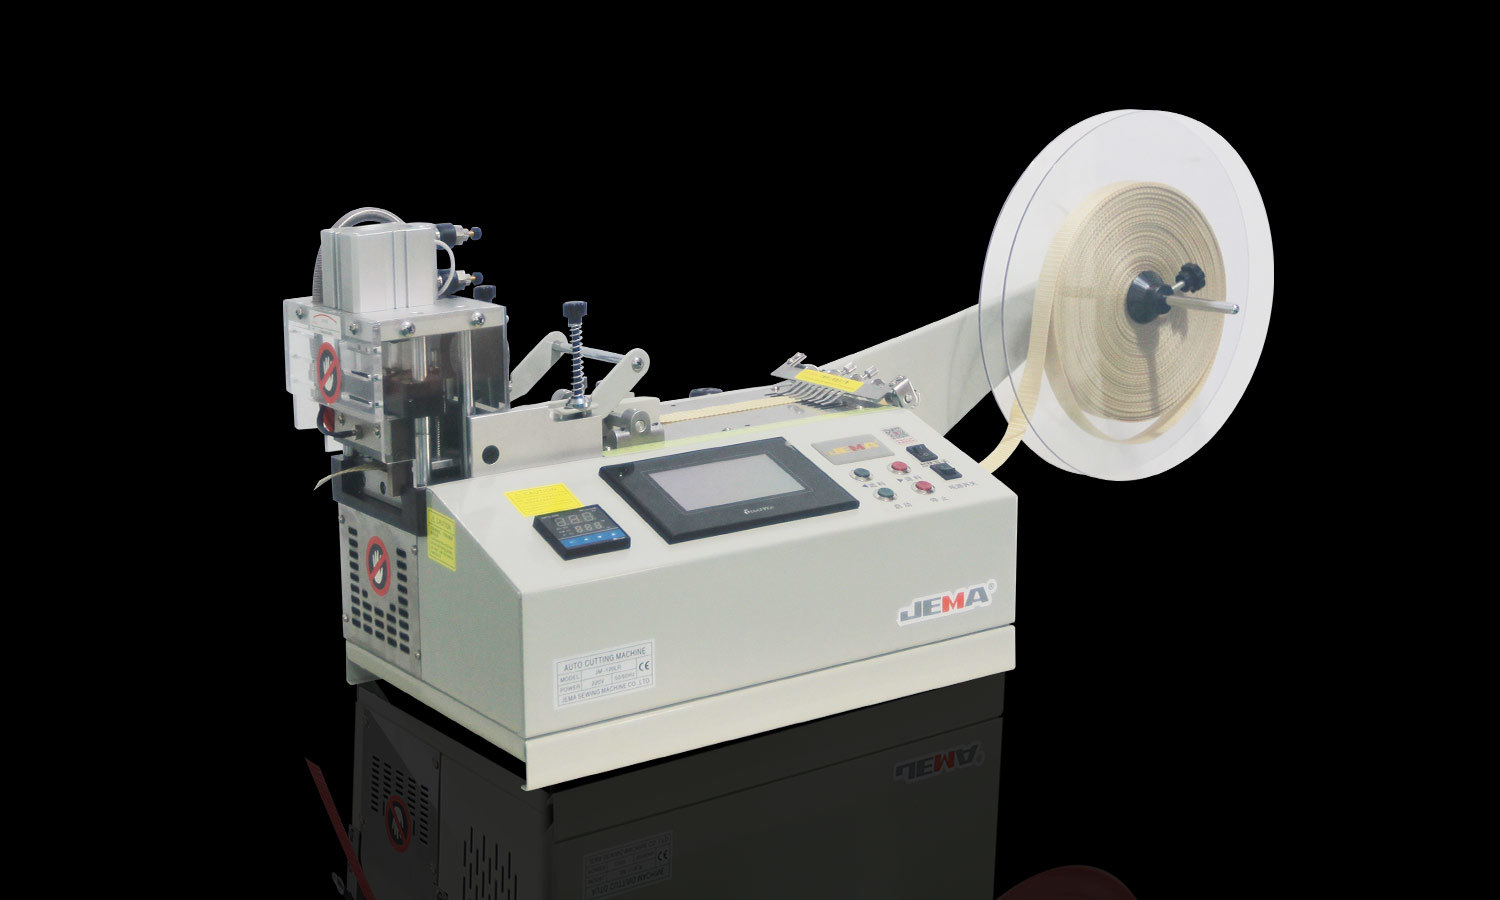
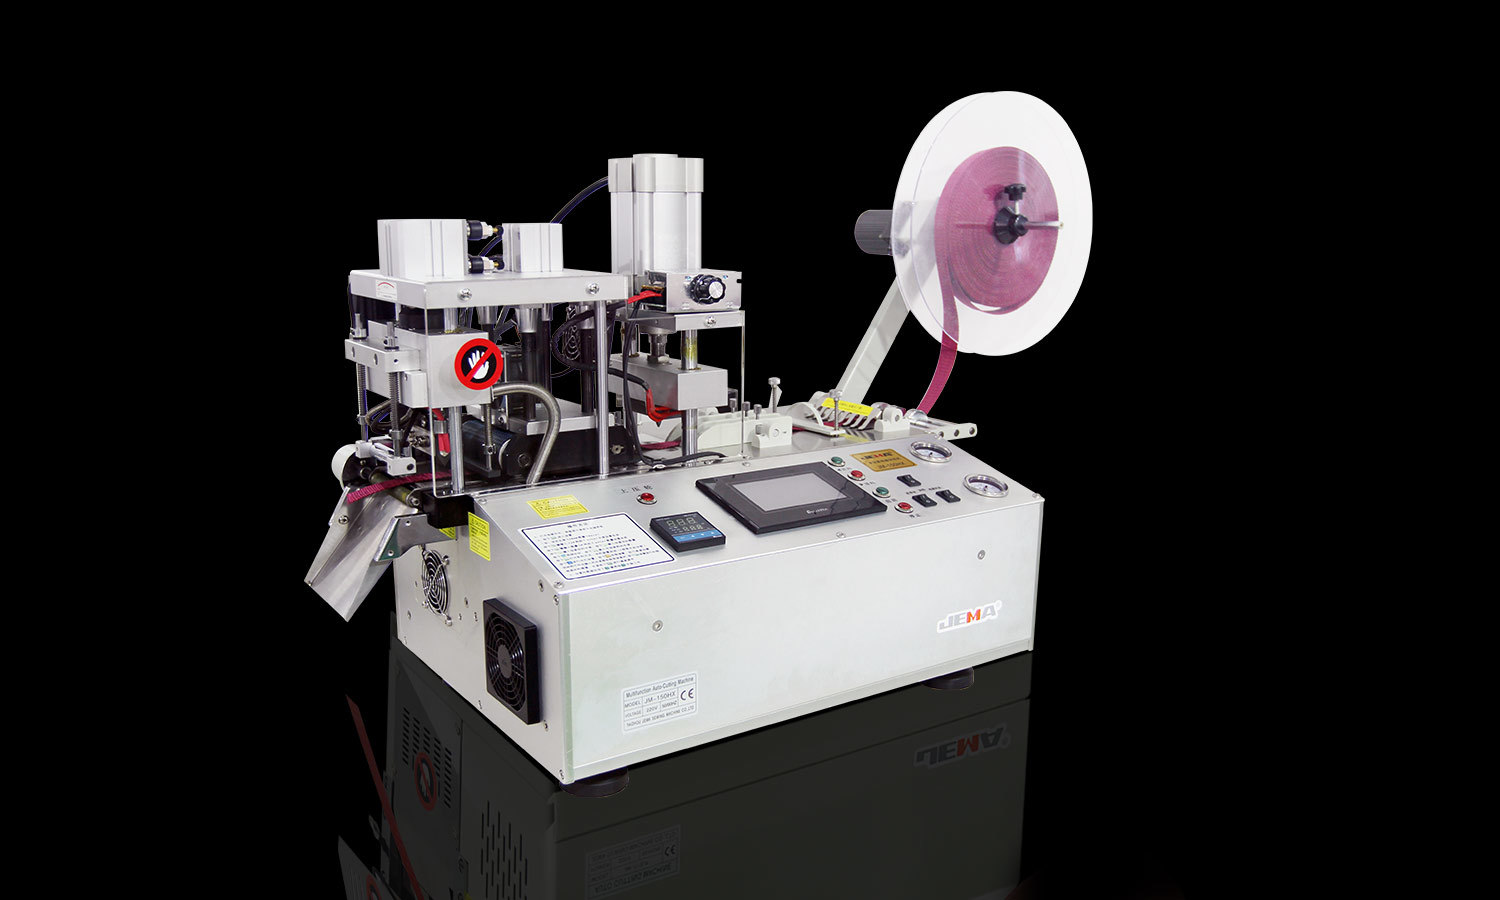
Mekanisk skärmaskin är en stapelvara inom tillverkning, metallbearbetning, konstruktion och andra industriområden. Den förvandlar råvaror till delar med fastställda former och dimensioner, oavsett om det innebär att skära plåt eller förbereda maskinkomponenter. Hur väl det görs har direkt betydelse för produktkvalitet och produktionseffektivitet.
Skärning ger inte alltid vad som förväntas. Kanter blir ojämna, skärlinjer glider, ytor tar upp oönskade märken eller färdiga delar missar sina avsedda dimensioner. Dessa problem brukar kallas skärfel. De dyker upp på många typer av mekanisk skärutrustning, och ofta kombineras flera faktorer för att orsaka dem.
Tillverkare tjänar på att veta vad som ligger bakom dessa fel. Det hjälper operatörer att upptäcka problem under produktionen, hantera utrustning bättre och slösa mindre material. Det gör också tillverkningen mer konsekvent. Vissa fel går tillbaka till maskinens tillstånd, medan andra kommer från materialegenskaper, val av verktyg, arbetsstyckets positionering eller förarens vanor.
Vad är skärfel i mekaniska skäroperationer?
Ett skärfel är ett gap mellan det avsedda skärresultatet och det färdiga arbetsstyckets faktiska tillstånd. Spalten kan påverka dimensioner, form, kantkvalitet eller ytutseende. Vissa fel är uppenbara. Andra kommer bara fram vid besiktning eller montering.
Dimensionsfel hör till de vanligaste. En skuren bit kan komma ut längre, kortare, bredare eller smalare än vad som krävs. Även en liten skillnad orsakar problem när delen måste passa med andra komponenter. När flera delar är sammansatta håller konsekventa dimensioner produkten kompatibel.
Geometriska fel ändrar snittets form eller riktning. En rak linje kan vända sig vinklad, krökt eller ojämn. Detta kan hända när arbetsstycket rör sig under skärning eller när maskinen inte kan hålla en stabil skärbana.
Kantdefekter är en annan vanlig form. Skärytan kan ha grader, grova områden, bucklor eller oregelbundna märken. De förstör utseendet på en komponent och kan kräva extra efterarbete.
Materialdeformation orsakar också fel. Värme, tryck eller olämpliga skärförhållanden kan göra att ett arbetsstycke böjas, vrids eller ändrar form. Det betyder mest med material som är känsliga för mekanisk kraft eller temperaturförändringar.
Alla fel har inte samma orsak. En dimensionsskillnad kan komma från felaktig positionering, medan en grov kant kan relatera till verktyget eller materialets tillstånd. Att identifiera typen av fel är ett bra första steg mot att hitta dess källa.
Hur påverkar maskinens skick skärnoggrannheten?
En skärmaskins tillstånd har en direkt inverkan på hur stabil skärprocessen är. Rörliga delar, bärande strukturer och skärande komponenter måste alla samverka. När en del slits, lossnar eller glider ur justering, blir resultaten mindre konsekventa.
Vibrationer är en vanlig boven. En maskin som rör sig för mycket under drift kan lämna ojämna kanter eller inkonsekventa skärbanor. Lösa komponenter, en instabil installationsyta, slitna mekaniska delar eller en obalans i det rörliga systemet kan alla orsaka det.
Maskinramen spelar också roll. En stabil struktur stöder arbetsstycket och verktyget under drift. Om ramen är skadad eller dess komponenter är felinriktade, kan skärpositionen förskjutas under belastning.
Mekaniskt slitage medför gradvisa förändringar som inte alltid är synliga. Rörliga delar kan utveckla för stort spelrum efter lång användning, vilket påverkar skärhuvudets rörelse eller arbetsstyckets position. Operatörer kan upptäcka att maskinen ger inkonsekventa resultat även om proceduren inte har ändrats.
Positionerings- och kontrollkomponenter är ett annat problem. Om systemet inte rör sig längs den avsedda banan kan den färdiga delen visa dimensions- eller formskillnader. Slitage, justeringsproblem eller för lite besiktning kan vara orsaken.
Regelbundet underhåll minskar dessa risker. Rengöring, kontroll av anslutningar, inspektion av rörliga delar och att följa tillverkarens underhållsanvisningar hjälper till att hålla utrustningen i gott skick. Underhåll bör inte sluta med att reparera synliga skador. Rutininspektion kan avslöja tidiga tecken på slitage innan de påverkar många arbetsstycken.
Kan problem med skärverktyg orsaka ojämna resultat?
Skärverktyget gör själva separeringen av material. Dess skick, form och passform för materialet påverkar alla den färdiga kanten. Ett slitet, skadat eller olämpligt verktyg kan orsaka skärfel även när maskinen går normalt.
Slitage är ett naturligt resultat av upprepad användning. Eftersom skäreggen långsamt tappar sin form, separerar den material mindre effektivt. Det ökar motståndet under skärning och kan lämna ojämna kanter, grader eller oregelbundna ytor.
En skadad kant orsakar mer märkbara problem. Små spån, sprickor eller ojämnt slitage förändrar hur verktyget möter arbetsstycket, och snittet kan visa märken eller skillnader som upprepas längs dess väg.
Valet av verktyg är också viktigt. Olika material behöver olika skärmetoder, och ett verktyg tillverkat för ett material kan fungera dåligt på ett annat. Tänk på materialhårdhet, tjocklek, struktur och yttillstånd när du väljer verktyg.
Även installationen påverkar resultatet. Ett verktyg som inte är korrekt säkrat kan förskjutas under drift, och ett felaktigt installerat kan komma i kontakt med arbetsstycket ojämnt.
Följ utrustnings- och verktygstillverkarens rekommendationer för verktygsunderhåll. Operatörer bör inspektera skäreggar, leta efter synliga skador och byta ut verktyg när deras tillstånd inte längre stödjer arbetet. Att köra ett skadat verktyg kan öka produktionsproblemen och utsätta maskinen för extra belastning.
Varför spelar arbetsstyckets positionering någon roll under skärning?
Ett arbetsstycke måste hålla sig stabilt under hela skärningen. Om den rör sig, glider eller sitter ur linje, matchar skärbanan inte längre den avsedda positionen. Resultatet kan bli felaktiga dimensioner, vinklade kanter eller inkonsekventa former.
Felaktig positionering kan starta innan maskinen gör det. Om materialet inte placeras mot rätt referenspunkt är skärlinjen redan av. Även om maskinen följer sin programmerade eller justerade väg perfekt, kan det färdiga stycket missa de nödvändiga måtten.
Klämning är en annan nyckelfaktor. Arbetsstycket behöver tillräckligt med stöd för att motstå rörelse under skärkraft. En lös klämma låter materialet skifta under drift. För mycket klämkraft orsakar också problem, speciellt med tunna eller flexibla material som böjs under tryck.
Materialets form kan komplicera positionering. Stora plåtar, långa sektioner, böjda komponenter och oregelbundna arbetsstycken kan behöva olika stödarrangemang. Alla ostödda delar av materialet kan röra sig eller vibrera under skärning.
Förberedelser förtjänar också uppmärksamhet. Damm, olja, ytskräp eller ojämna kanter kan störa placeringen. Ett arbetsstycke som inte sitter plant kommer att skära annorlunda än ett som har rätt stöd.
Operatörer bör kontrollera materialets position innan maskinen startas. De ska också bekräfta att spännsystemet passar arbetsstycket och att materialet håller sig stabilt hela tiden. Dessa grundläggande kontroller kan förhindra fel som annars skulle kunna skyllas på maskinen.
Hur påverkar materialegenskaper skärfel?
Alla material reagerar inte på skärning på samma sätt. Deras fysikaliska egenskaper avgör hur de beter sig under tryck, friktion och temperaturförändringar. En metod som fungerar för ett material kan orsaka problem med ett annat.
Hårdhet är en faktor. Hårda material kan behöva ett lämpligt verktyg och arbetssätt. Med fel verktyg ökar skärmotståndet, vilket orsakar verktygsslitage eller ojämn egg.
Mjuka material innebär olika utmaningar. De kan deformeras under tryck, sträcka sig under skärning eller fastna på verktyget, vilket gör en ren skärlinje svår att hålla.
Tjockleken ändrar också klippförhållandena. Tjocka material kan behöva mer skärkraft, medan tunna är mer benägna att böjas eller vibrera. Utan lämpligt stöd kan arbetsstycket röra sig bort från sitt avsedda läge.
Inre skillnader skapar svårigheter. Vissa material innehåller områden med olika hårdhet eller struktur. Dessa variationer påverkar hur verktyget rör sig genom arbetsstycket och kan ändra eggkvaliteten.
Glöm inte ytans skick. Rost, beläggningar, smuts och andra ojämnheter kan påverka verktygets kontakt. Ibland gör ytan också noggrann positionering svårare.
Tillverkare bör förstå ett materials egenskaper innan de väljer en skärmetod. Materialinformation, provprovning och produktionsinspektion hjälper till att avslöja potentiella problem, vilket är särskilt användbart när ett nytt material kommer in i en befintlig process.
Kan felaktig driftpraxis leda till skärfel?
Även med maskinen och verktyget i gott skick, kan driftmetoder fortfarande förändra resultatet. Mekanisk skärning kräver konsekvent hantering och uppmärksamhet på processen. Små misstag kan skapa upprepade defekter eller plötsliga fall i skärkvaliteten.
En olämplig skärhastighet förändrar hur verktyget interagerar med materialet. Om processen går för fort för kombinationen av material och verktyg kan snittet bli grovt eller ofullständigt. Om den går för långsamt kan extra friktion eller värme byggas upp i vissa applikationer.
Skärbanan måste också matcha arbetsstyckets krav. Felaktiga inställningar eller en olämplig startposition kan skicka maskinen på fel väg, vilket leder till upprepade dimensionsfel över många delar.
Inkonsekventa metoder skapar variation mellan operatörer eller skift. Olika vanor att exempelvis placera, klämma eller kontrollera materialet leder till olika resultat. Tydliga driftsrutiner minskar dessa skillnader.
Att hoppa över inspektionen är en annan källa till problem. Om det första arbetsstycket inte kontrolleras kan en felaktig inställning fortsätta genom produktionen och många defekta delar kan hopa sig innan någon märker det.
Utbildning spelar en stor roll för att minska operatörsrelaterade fel. Operatörer bör förstå maskinens funktioner, säkerhetskrav, materialhanteringsmetoder och grundläggande tecken på skärproblem. De bör också veta när de ska sluta och rapportera ett ovanligt tillstånd istället för att försöka göra en justering utan ordentlig vägledning.
En konsekvent rutin gör skärarbetet mer förutsägbart. Det bör inkludera kontroll av arbetsstycket, bekräfta maskininställningar, inspektera verktyget och granska den färdiga kanten.
Hur kan tillverkare identifiera och minska vanliga skärfel?
Att hitta källan till ett skärfel kräver mer än att studera det färdiga arbetsstycket. Tillverkare bör titta på maskinen, verktyget, materialet, positioneringsmetoden och driftsproceduren tillsammans. Det gör det lättare att skilja ett enskilt utrustningsfel från ett problem i den övergripande processen.
En praktisk inspektion kan utgå från typen av defekt.
| Skärningsproblem | Möjlig orsak | Inspektionsfokus |
|---|---|---|
| Felaktiga mått | Positioneringsfel eller olämpliga maskininställningar | Referenspunkter och arbetsstyckesmått |
| Ojämna skäreggar | Verktygsslitage eller instabila skärförhållanden | Skärverktygets skick och maskinens rörelse |
| Vinklade skärlinjer | Felaktig uppriktning eller arbetsstyckets rörelse | Maskininriktning och fastspänning |
| Grader eller grova ytor | Verktygets skick eller materialegenskaper | Verktygskant och materiallämplighet |
| Deformation av arbetsstycket | Överdrivet tryck eller värme | Stöduppställning och skärmetod |
| Upprepade inkonsekventa resultat | Maskinslitage eller ändrad driftpraxis | Utrustningens skick och produktionsprocedurer |
Behandla denna tabell som en utgångspunkt, inte en fast diagnos. En defekt kan ha flera möjliga orsaker. Tillverkare bör inspektera de verkliga arbetsförhållandena innan de bestämmer vilken justering som behövs.
Att kontrollera det första färdiga arbetsstycket upptäcker problem tidigt. Om resultatet inte stämmer överens med kraven, granska produktionsinställningar och materialpositionering innan du fortsätter. Detta enkla steg kan minska antalet defekta bitar på längre sikt.
Inspektionsprotokoll hjälper också till att avslöja upprepade mönster. Om liknande fel uppstår i särskilda operationer, materialsatser eller maskininställningar kan tillverkare hitta en vanlig orsak. Register har störst betydelse när flera maskiner eller operatörer är inblandade.
Förebyggande underhåll är en annan pelare för att minska fel. Regelbundna inspektioner kan avslöja slitna verktyg, lösa komponenter och uppriktningsproblem, och en planerad rutin gör utrustningens skick lättare att spåra.
Undvik att göra flera justeringar samtidigt utan att kontrollera deras effekter. Att ändra en relevant faktor i taget gör det lättare att se om klippresultatet har förbättrats.
Vilka säkerhetsfrågor bör beaktas när skärfel uppstår?
Skärfel är inte bara ett kvalitetsproblem. Vissa problem kan peka på osäkra driftsförhållanden. Ovanliga vibrationer, verktygsskador, instabila arbetsstycken eller oväntade maskinrörelser ökar olycksrisken.
Ignorera aldrig ett skadat skärverktyg. Den kan gå sönder under drift eller kasta bort lösa fragment. Operatörer bör följa maskintillverkarens instruktioner när de inspekterar, byter ut eller hanterar skärande komponenter.
Ett instabilt arbetsstycke skapar också säkerhetsrisker. Om materialet rör sig oväntat kan det störa skärbanan eller vidröra maskinkomponenter på oavsiktliga sätt. Korrekt stöd och fastspänning är viktigt för operatörens säkerhet lika mycket som för produktens noggrannhet.
Operatörer bör aldrig försöka ta bort instängt material eller justera rörliga komponenter medan maskinen är igång, såvida inte utrustningen är speciellt utformad för det. Stoppa maskinen och isolera den enligt relevanta säkerhetsinstruktioner före inspektion eller underhåll.
Skyddsutrustning och maskinskydd bör hållas på plats under normal drift. Operatörer bör också följa säkerhetsrutiner på arbetsplatsen och utbildas i nödstopp, säker materialhantering och utrustningsinspektion.
När ett skärfel uppstår tillsammans med ovanligt ljud, vibrationer, värme eller rörelse, stoppa processen och inspektera. Att trycka på utan att veta orsaken kan leda till fler skador på utrustningen eller ett farligt arbetstillstånd.
Tydlig kommunikation mellan operatörer, underhållspersonal och produktionsledare ser till att skärproblem rapporteras och hanteras på rätt sätt. Behandla en defekt som användbar information om processen, inte bara en anledning att kassera ett arbetsstycke.


 +86-576-88177528
 +86-576-88172167
 jema@chinajema.com
 367# Guangxing Road, Xiachen Street, Jiaojiang District, Taizhou City, Kina.

