

 英语
 中文简体
 西班牙语
 越南语
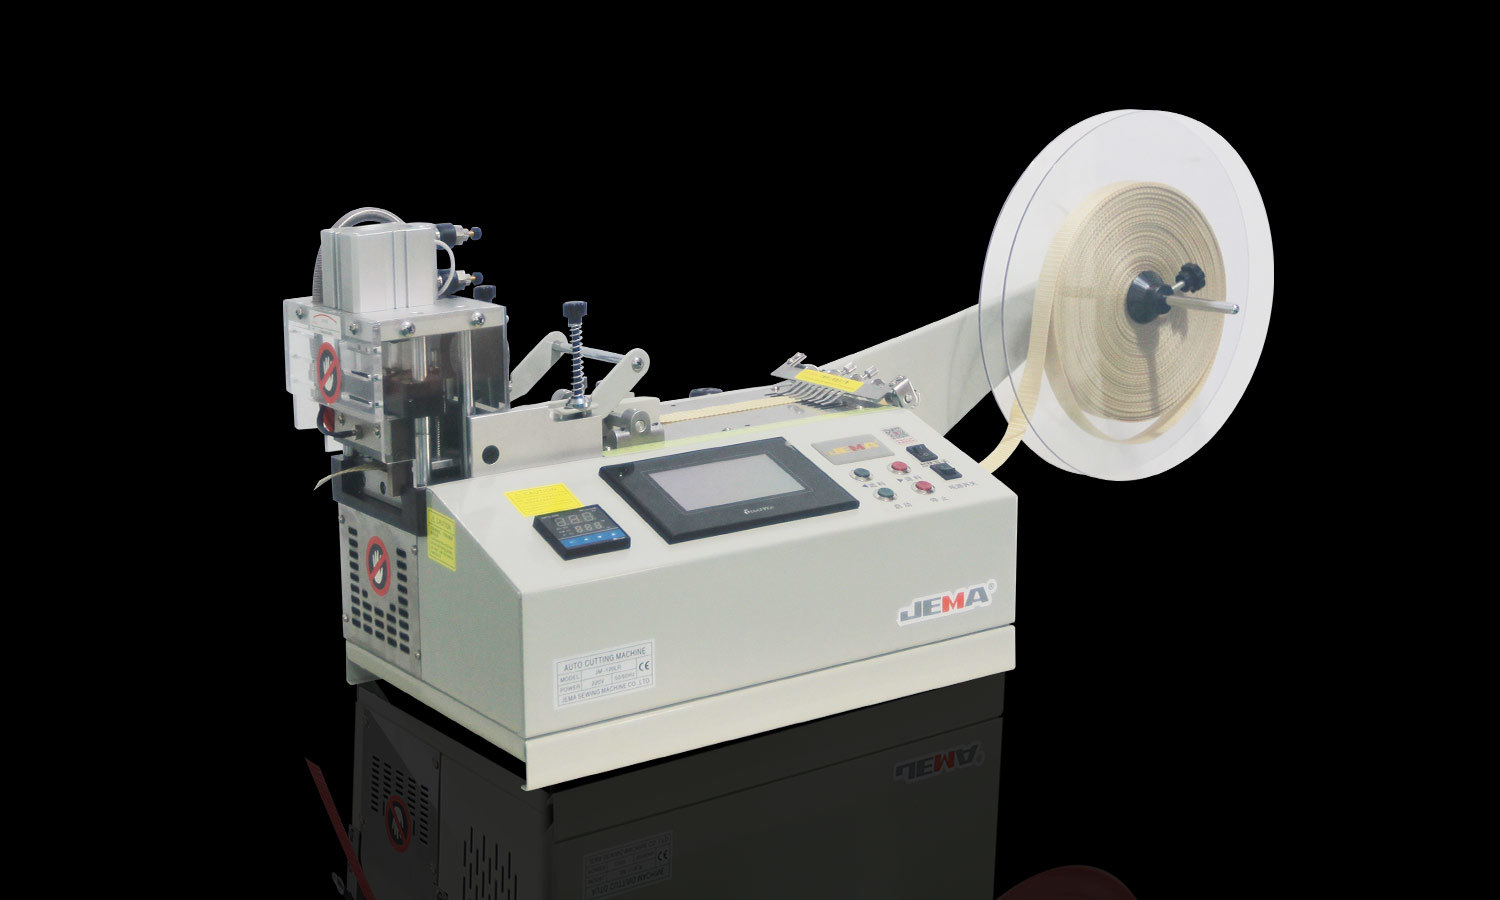
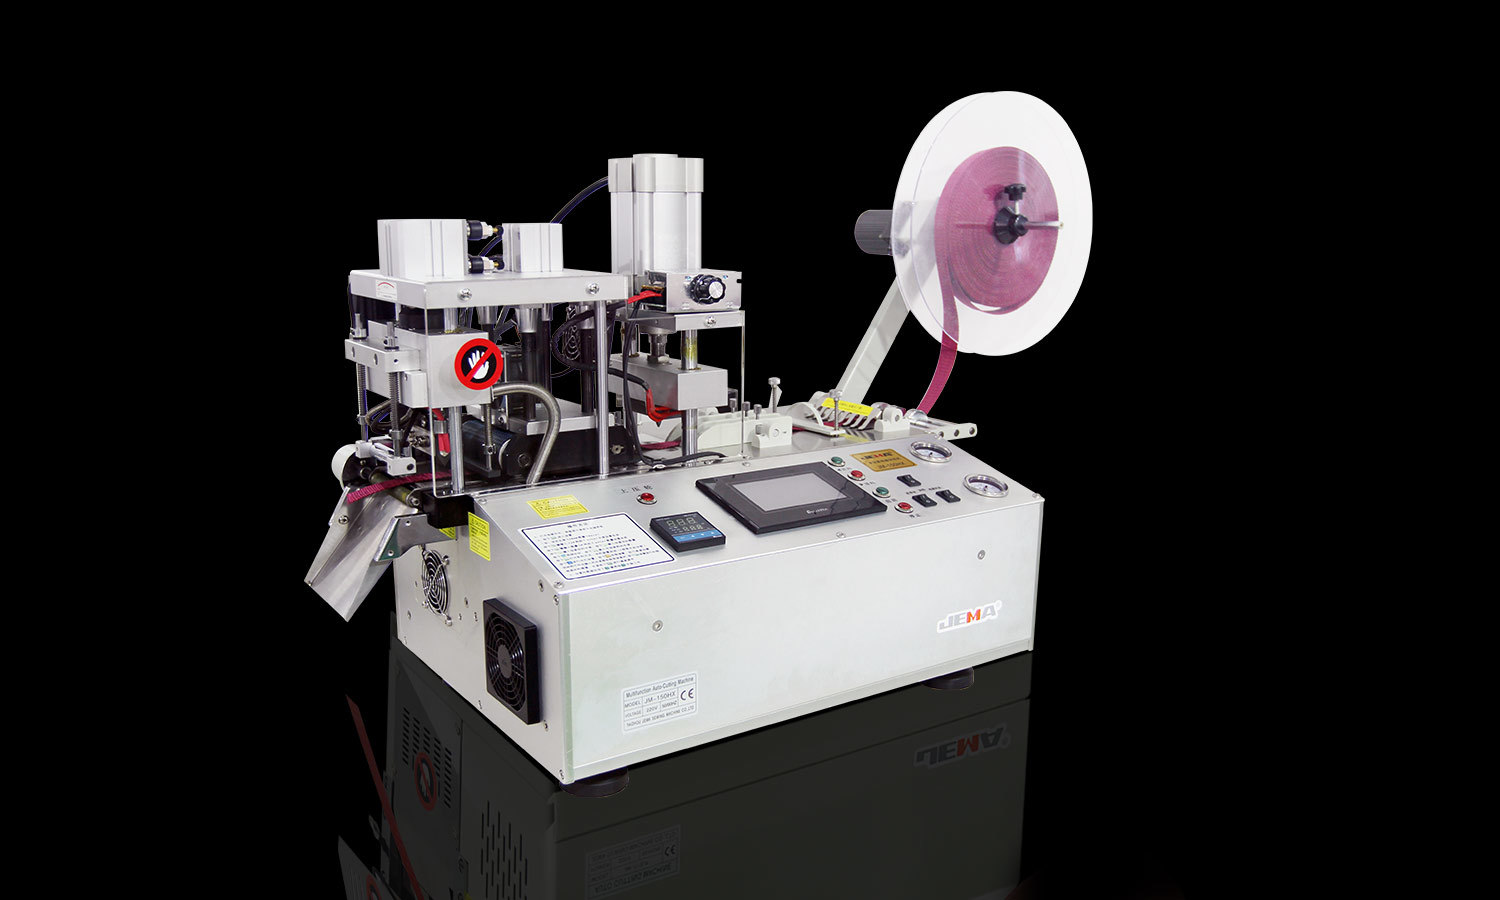
Tejprullslitsning ser enkel ut. En bred rulle går in i maskinen, materialet skärs till smalare bredder och de färdiga rullarna görs redo för nästa steg eller för transport. Men bladet är bara en del av historien. Hur tejpen går genom maskinen spelar lika stor roll.
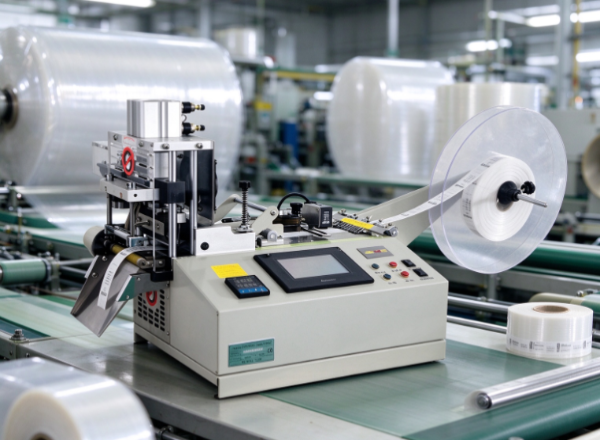
Spänningskontroll är central här. Den håller tejpen i rörelse stadigt medan den rullas upp, skärs och lindas tillbaka till mindre rullar. Hantera spänningar dåligt och tejpen kan sträckas, skrynklas, glida eller vinda ojämnt. Dessa fel skadar utseendet på de färdiga rullarna, och de skadar ofta prestanda även vid senare användning.
Alla band reagerar inte på dragkraft på samma sätt. En tunn film beter sig annorlunda än en tjock limprodukt. Pappersbaserade tejper, skumtejper och andra flexibla material har var och en sina egna hanteringsbehov. För en tillverkare är att lära sig spänningskontroll en del av att bygga en slitsprocess som passar materialet framför den.
1. Vad betyder spänningskontroll vid slitsning av tejprullar?
Spänningskontroll innebär att hantera dragkraften på tejpen när den löper genom en skärmaskin. Tejpen behöver tillräckligt med spänning för att röra sig smidigt och förbli på plats. Kraften kan inte vara så stark att den sträcker, deformerar eller skadar materialet.
Tejpen går vanligtvis igenom flera steg. Den börjar på en stor förrådsrulle, löper genom skärområdet och lindas sedan upp på mindre kärnor. Varje steg påverkar hur materialet beter sig.
Låt förrådsrullen varva ner för fritt och tejpen blir slapp och vandrar. Dra för hårt i upprullaren och materialet töjs eller packas för hårt. Hur som helst, defekter dyker upp som är svåra att fixa när rullarna är färdiga.
Spänningskontroll balanserar dessa krafter från början till slut. Beroende på maskin kan det innebära mekaniska justeringar, sensorer, bromsar eller automatiska kontroller. Upplägget skiljer sig, men syftet förblir detsamma: hålla tejpen stabil utan att stressa den.
Spänning handlar inte om att göra tejpen så tät som möjligt. Olika material behöver olika förutsättningar. En inställning som passar ett band kan vara fel för ett annat, även på samma maskin.
Så innan ett jobb påbörjas bör operatörerna väga tejpens konstruktion, tjocklek, flexibilitet, vidhäftningsegenskaper och avsedda användningsområden.
2. Hur påverkar spänningskontroll slitkvaliteten?
Slitsvalsens kvalitet beror på bladets kondition, materialegenskaper, maskininriktning och lindningsbeteende. Spänning binder många av dessa samman, eftersom det formar hur tejpen beter sig före, under och efter snittet.
När materialet löper stadigt genom skärområdet förblir skärbanan konsekvent. När tejpen skiftar eller lossnar blir snittet ojämnt. Rullarna kan då ha trasiga kanter eller fel form.
Spänningen påverkar även själva tejpen. För mycket drag sträcker flexibla material och instabil spänning gör att rynkor eller veck bildas. Sådana defekter visar sig tydligare vid inspektion eller när tejpen appliceras på en yta.
Tunna, mjuka eller lätt deformerade material är de känsliga. En liten förändring i hur de färdas kan flytta dem vid skärpunkten.
Tänk dig en tejp som går in i skärsektionen på en lös eller ojämn bana. Bladen kan vara i gott skick, men materialet kommer inte att ligga plant. Snittet vandrar, och de färdiga rullarna behöver extra inspektion eller omarbetning.
En stabil väg garanterar inte felfri produktion. Det ger skärsystemet en pålitlig utgångspunkt, och operatörer kan sedan titta på andra orsaker när problem dyker upp.
3. Vilka problem kan uppstå när tejpspänningen är för hög eller för låg?
Fel spänning orsakar olika problem beroende på material och produktionsled. Genom att känna till tecknen kan operatörerna leta efter den verkliga orsaken istället för att skylla på knivarna varje gång.
När spänningen är för hög
För mycket spänning sätter onödig stress på tejpen. Flexibla filmer sträcker sig och vissa material förvrids när de passerar igenom. Det vidhäftande lagret eller baksidan kan också reagera annorlunda vid kraftigt drag.
Hög spänning vid omlindning ger rullar som packas för hårt för att kunna användas. Ibland deformeras rullen eller blir svår att varva ner. Känsliga material kan uppvisa kantskador eller en förändring i form efter lindning.
När spänningen är för låg
För lite spänning gör att tejpen kan vandra, vika eller bilda lösa sektioner. Den förblir inte platt i klippområdet, så rena, konsekventa kanter är svårare att få.
Låg lindningsspänning ger lösa rullar. Skikten skiftar under hantering, lagring eller transport. När en kund väl börjar använda tejpen gör ojämn lindning det svårare att dispensera smidigt.
När spänningen ändras under produktionen
Fluktuerande spänning ger inkonsekventa resultat även om startinställningen såg bra ut. En rulle kan börja bra och utveckla defekter när tillförselrullen krymper eller lindningsförhållandena ändras.
| Spänningstillstånd | Möjlig effekt | Vad operatörer kan behöva inspektera |
|---|---|---|
| Överdriven dragkraft | Stretching, distorsion eller hårt lindade rullar | Materialrespons och lindningsinställningar |
| Otillräcklig dragkraft | Rynkor, lösa rullar eller materialrörelser | Banväg och spänningsstabilitet |
| Instabil spänning | Variation mellan sektioner av en rulle | Tillförsel, skärning och återspolningsbeteende |
Ett symptom kan ha flera orsaker. En skrynklig rulle kan komma från spänningsförändringar, dålig inriktning, skadade rullar eller grov hantering. Titta på hela processen snarare än att anta en enda boven.
4. Varför behöver olika tejpmaterial olika spänningsinställningar?
Band varierar mycket i struktur och beteende. Vissa har en tunn filmbaksida. Andra använder papper, tyg, skum eller något annat. Självhäftande lager och slutanvändning skiljer sig också åt.
Dessa skillnader förändrar hur en tejp hanterar dragkraft. Flexibel film sträcker sig under kraftig spänning. Pappersbaserad tejp skrynklas eller går sönder om den behandlas grovt. Skumtejp komprimerar eller ändrar form under tryck. Mjuka ytmaterial kan också vara känsliga för kontakt med rullar och andra maskindelar.
Samma inställning kan ge olika resultat på olika produkter. Anta inte att en installation som fungerade för ett band överförs direkt till en annan.
Tillförselrullens bredd och skick spelar också roll. En stor rulle beter sig annorlunda än en liten när den rullar upp sig. Tjocklek, stödstyrka, vidhäftningsegenskaper och lagringsförhållanden spelar alla en roll.
En praktisk metod är att sätta lämpliga villkor för varje materialfamilj och bekräfta dem i försök. Operatörer kontrollerar skurna kanter, yta, rullform och hur lätt det är att avrulla innan de godkänner installationen för vanlig produktion.
Ta förändringar i inkommande material på allvar. När en ny batch beter sig annorlunda, kontrollera dess skick och granska den befintliga inställningen. Att justera spänningen utan att veta orsaken kan skapa nya problem.
Materialspecifik hantering är inte onödig komplexitet. Det är hur skärningsprocessen anpassar sig till de produkter som tillverkas.
5. Hur påverkar spänningskontroll återlindningen och den färdiga rullformen?
Klyvningen slutar inte när bladen delar upp tejpen i smalare remsor. Materialet måste fortfarande lindas till rullar som är stabila, lätta att hantera och rätt för kundens applikation.
Återspolningsspänningen avgör hur varje lager sitter på det under. Ojämn kraft kan lämna en lös mitt, trasiga kanter eller olika täthet över hela bredden. Den färdiga produkten ser då inkonsekvent ut och kan varva ner dåligt.
En tight roll är inte automatiskt en bra roll. Rätt lindningsförhållande beror på materialet, rullstrukturen och hur produkten ska användas. För mycket tryck deformerar känsliga material och för lite gör rullen instabil.
Kärnan spelar också roll. En dålig, skadad eller felplacerad kärna hindrar rullen från att förbli centrerad under lindningen. Spänningskontroll kan inte kompensera helt för det, så kontrollera lindningssystemet och kärnan tillsammans.
Kantjustering är en annan punkt. Om tejpen går ojämnt in i lindningsområdet kan rullen sluta med utskjutande kanter eller en stegvis look. Stabil spänning håller materialet under kontroll, men korrekt uppriktning och styrning behövs fortfarande.
För tillverkare som levererar tejp till automatiserade förpackningslinjer eller annan utrustning, räknas rullkonsistens ännu mer. Kunderna förväntar sig rullar som rullar av utan plötsligt motstånd, växling eller stopp. Ojämn lindning orsakar hanteringsproblem även när tejpen skärs till rätt bredd.
Så inspektera mer än utsidan av den färdiga rullen. Kontrollera hur fast den är, hur kanterna är i linje och om tejpen rullas av som förväntat.
6. Kan bättre spänningskontroll hjälpa till att minska materialavfallet?
Avfall är ett verkligt bekymmer vid tejpkonvertering, eftersom en defekt ofta förstör materialet runt det, inte bara platsen där det börjar. När spänningen blir instabil kan operatörerna behöva stoppa maskinen, inspektera rullen, justera inställningen och skära ut skadade sektioner.
Dessa stopp kostar tid och krymper den användbara effekten av en körning. Om en defekt upptäcks sent har mer material redan bearbetats under dåliga förhållanden.
Stabil spänning minskar vissa av dessa risker genom att hålla materialbanan under kontroll. Det gör problem lättare att upptäcka och hjälper förare att hålla förhållandena stabila. Men enbart spänningskontroll kommer inte att förhindra allt avfall. Bladslitage, dåligt material, felinriktning och hanteringsmisstag bidrar till det.
Att skära avfall börjar med att titta på processen. Om defekter fortsätter att dyka upp tidigt under en körning, se över den första installationen. Om de utvecklas när förrådsrullen rullas av, kontrollera om spänningen ändras i det skedet. Om färdiga rullar lindas ojämnt, titta närmare på återspolningssektionen.
Att föra register över återkommande problem hjälper till att skilja engångsfel från mönster som behöver åtgärdas. Poängen är inte att fortsätta justera maskinen utan tydlig anledning. Det är att hitta var processen blir instabil och ta itu med den orsaken.
Att undvika avfall minskar också efterarbete och upprepad inspektion. Dessa vinster är beroende av stadiga arbetsvanor och en tydlig förståelse för hur materialet reagerar på maskinen.
7. Vad bör operatörerna kontrollera när de justerar spänningskontrollen?
Spänningsjustering fungerar bättre med en strukturerad rutin. Stora ändringar som görs utan inspektion skapar nya defekter och döljer den ursprungliga.
Börja med att kontrollera tejpen och maskinen. Skadat material, smutsiga rullar, slitna delar eller en dåligt sittande rulle kan orsaka problem som ser ut som spänningsfel.
Se över materialbanan också. Tejpen ska löpa genom maskinen utan onödig friktion eller glidning i sidled. Om den går in i skärområdet i vinkel, kommer en förändring av spänningen inte att lösa det underliggande problemet.
Provkörningar är ett bra sätt att testa en installation innan full produktion. Under dem inspekterar operatörerna skurna kanter, letar efter rynkor eller sträckning och kontrollerar att färdiga rullar håller sig stabila. Resultat jämförs med överenskomna kvalitetskrav.
Flera kontroller stödjer denna process:
- Inspektera den inkommande rullen. Leta efter synliga skador, ojämna kanter eller annat som kan påverka avrullningen.
- Kontrollera maskinens väg. Kontrollera att tejpen löper genom rätt rullar och skärområde som avsett.
- Granska lindningsresultatet. Se upp för lösa lager, överdriven täthet, kantrörelser eller förändringar i rullformen.
- Justera ett villkor i taget. På så sätt kan du se om en förändring verkligen hjälpte.
- Dokumentera lämpliga inställningar och observationer. Register låter operatörer upprepa en fungerande inställning och spåra senare variationer.
Följ maskintillverkarens instruktioner vid justering. Den korrekta metoden beror på utrustningen och dess kontrollsystem. Udda ljud, upprepade avbrott eller oväntade rörelser måste undersökas innan produktionen fortsätter.
Träning räknas också. Erfarna operatörer känner ofta av instabil spänning tidigt, men den kunskapen bör nå hela teamet. Tydliga arbetsinstruktioner minskar skillnader mellan skift och gör kvalitetskontrollerna mer konsekventa.
8. Hur bör tillverkare utvärdera spänningskontroll när de väljer en Tape Roll Slitter ?
Köpare som väljer en tejprullskärare tittar vanligtvis på skärförmåga, materialkompatibilitet och produktionsbehov. Spänningskontroll förtjänar samma uppmärksamhet, eftersom den formar hur maskinen hanterar olika produkter från avlindning till återlindning.
Rätt system beror på de band en tillverkare förväntar sig att köra. En anläggning som mestadels arbetar med ett material har andra behov än en konverter som hanterar film, papper, skum och andra limprodukter. Berätta för leverantörerna om de avsedda materialen och kraven på färdiga valsar innan du jämför maskiner.
Fråga hur spänningen hanteras under avlindning, skärning och tillbakalindning. Fråga om justeringar är manuella eller automatiska, hur maskinen klarar ändrade rullförhållanden och vilket stöd som finns när processen blir instabil.
En demonstration eller provförsök visar saker som en produktbeskrivning inte gör. Tillhandahåll representativa material och granska de färdiga rullarna för kantkvalitet, lindningskonsistens och användarvänlighet. Testet ska spegla verklig produktion så nära som praktiskt.
Ta även upp underhåll och operatörsutbildning. Ett spänningskontrollsystem behöver korrekt installation och skötsel för att fungera som avsett. Köpare bör veta hur man inspekterar de relevanta delarna, upptäcker vanliga problem och får hjälp när justeringar inte löser dem.
Bedöm köpet på hela arbetsprocessen, inte en funktion. En skärmaskin måste passa materialet, leverera den valskvalitet du vill ha och passa dina arbetssätt. Spänningskontroll är en del av den utvärderingen, men den har en direkt hand i att hålla tejpen stabil på väg från en bred tillförselrulle till färdiga smala rullar.


 +86-576-88177528
 +86-576-88172167

 367# Guangxing Road, Xiachen Street, Jiaojiang District, Taizhou City, Kina.

